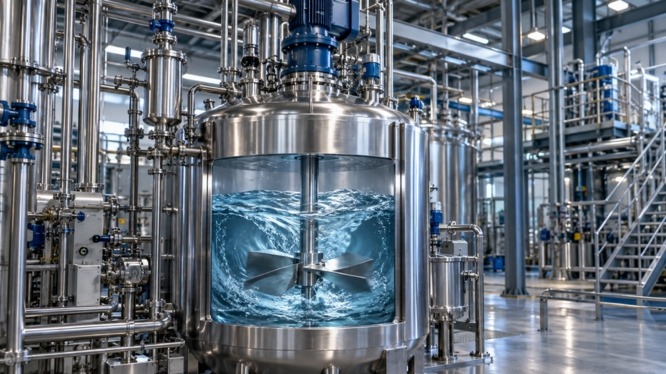
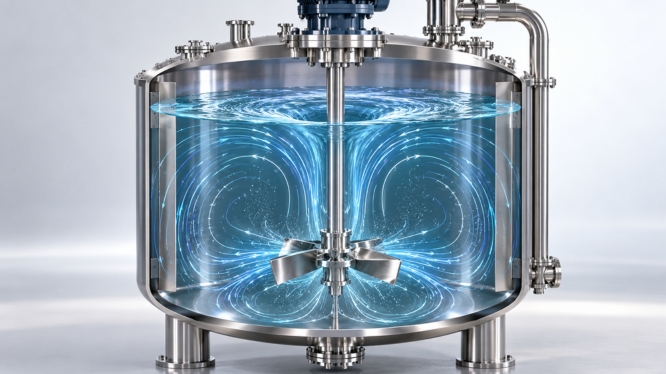
Un tanque puede parecer estar mezclando intensamente y, en realidad, no estar aprovechando correctamente la energía del agitador industrial.
Un remolino profundo, una superficie en constante movimiento o un líquido girando rápidamente alrededor del eje pueden transmitir la impresión de que el proceso está funcionando a máxima eficiencia. Sin embargo, ver mucho movimiento no significa necesariamente que exista una buena mezcla en todo el tanque.
En determinados sistemas, gran parte de esa energía puede estar generando movimiento rotacional alrededor del eje en lugar de promover la circulación necesaria entre distintas regiones del recipiente.
Aquí aparece uno de los fenómenos más importantes al analizar la mezcla industrial: la formación de vórtices.
Entender por qué aparecen, cómo se relacionan con el patrón de flujo y qué papel desempeñan variables como las RPM, el impulsor, la geometría del tanque y los bafles permite evaluar el proceso desde una perspectiva mucho más completa.
Porque seleccionar un agitador no consiste únicamente en preguntarse cuánto puede girar, sino en determinar cómo necesitamos que se mueva el producto dentro del tanque.
¿Qué es un vórtice en un tanque de agitación?
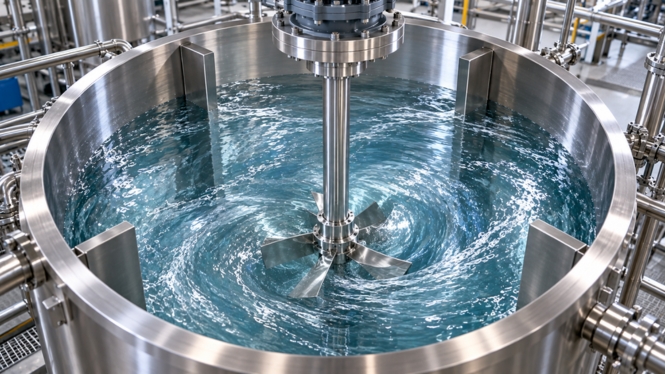
Un vórtice es el remolino que puede formarse alrededor del eje de un agitador industrial cuando el líquido adquiere un movimiento predominantemente rotacional.
Imagina un tanque cilíndrico visto desde arriba. El impulsor gira y transmite movimiento al líquido. Si las condiciones favorecen el flujo tangencial, una parte importante del contenido comienza a girar siguiendo la dirección del impulsor.
La superficie puede descender progresivamente hacia el centro, formando la característica depresión del vórtice.
Hasta cierto punto, la presencia de movimiento superficial puede ser normal dependiendo de la aplicación y configuración. El problema aparece cuando el movimiento rotacional domina sobre la circulación que realmente necesita el proceso.
En otras palabras:
más remolino no significa necesariamente más mezcla.
El objetivo de un sistema de agitación no debería ser producir el vórtice más visible, sino desarrollar el patrón de circulación adecuado para homogeneizar, suspender, dispersar o realizar la operación requerida.
¿Por qué un agitador industrial puede generar un vórtice?
La formación de un vórtice en un tanque no depende de una sola variable. Es consecuencia de la interacción entre el agitador, el impulsor, el recipiente y las propiedades del producto.
Velocidad de rotación
Las RPM tienen una influencia directa sobre el comportamiento del fluido.
Al incrementar la velocidad del impulsor se transmite más movimiento al producto, pero aumentar las RPM sin analizar el sistema completo no garantiza una mejora proporcional de la mezcla.
En determinadas configuraciones, una velocidad elevada puede intensificar el movimiento tangencial y hacer más pronunciado el vórtice.
Por esta razón, trabajar con más RPM no siempre equivale a trabajar mejor.
La velocidad debe evaluarse junto con variables como:
- diámetro y geometría del impulsor;
- viscosidad y densidad;
- dimensiones del tanque;
- nivel de llenado;
- objetivo del proceso;
- posición del impulsor;
- presencia de sólidos;
- configuración interna del recipiente.
Posición del agitador
La ubicación del eje también modifica el comportamiento hidráulico del sistema.
Un agitador industrial instalado en el centro de un tanque cilíndrico sin elementos que interrumpan la rotación puede favorecer que el líquido gire alrededor del eje.
En otras aplicaciones pueden utilizarse configuraciones diferentes precisamente para modificar esa circulación.
Sin embargo, desplazar o inclinar un agitador no debe entenderse como una corrección universal. La posición adecuada depende del tanque, del producto y del objetivo de mezcla.
Geometría del tanque
Diámetro, altura, forma del fondo y relación entre el tamaño del tanque y el impulsor afectan el patrón de flujo.
No se comportará igual un recipiente alto y estrecho que uno ancho y de poca altura.
También cambia el proceso cuando existen:
- fondos planos;
- fondos cónicos;
- fondos curvos;
- serpentines;
- tuberías internas;
- cambios importantes en el nivel de operación.
Por eso, seleccionar un agitador únicamente a partir del volumen nominal del tanque puede ser insuficiente.
Dos tanques con la misma capacidad pueden requerir soluciones de agitación diferentes.
Propiedades del fluido
El agua no se comporta como una resina, un jarabe, una suspensión con sólidos o un producto cuya viscosidad cambia durante el proceso.
La viscosidad, densidad y comportamiento reológico influyen directamente en la forma en que la energía del impulsor se transmite al producto.
En fluidos relativamente poco viscosos puede desarrollarse fácilmente una rotación significativa. A medida que aumenta la viscosidad, el comportamiento del sistema puede cambiar de manera considerable y requerir otra geometría de impulsor o configuración.
Ausencia o configuración de bafles
Los bafles o deflectores pueden utilizarse para interferir con el movimiento rotacional del líquido.
En determinadas configuraciones, su presencia ayuda a transformar parte de ese giro tangencial en patrones de circulación más útiles para el proceso.
Pero instalar bafles tampoco debe tratarse como una receta universal.
Su cantidad, tamaño, separación de la pared y diseño deben responder a las condiciones reales del sistema.
¿Un vórtice significa que el producto se está mezclando correctamente?
No necesariamente.
Esta es una de las ideas más importantes para entender el funcionamiento de los agitadores industriales.
Desde fuera del tanque, un vórtice profundo puede resultar visualmente impresionante. Parece demostrar que el equipo está trabajando intensamente.
Pero lo que observamos en la superficie representa solamente una parte de lo que sucede dentro del recipiente.
Una mezcla efectiva requiere analizar cómo se mueve el producto en todo el volumen relevante del tanque.
Puede existir una intensa rotación alrededor del eje mientras otras regiones presentan una circulación mucho menor.
Por eso conviene diferenciar dos conceptos:
Movimiento visible: lo que podemos observar en la superficie.
Mezcla efectiva: la capacidad del sistema para generar la circulación, homogeneización, dispersión o suspensión que exige el proceso.
La pregunta correcta no es:
“¿Cuánto se mueve el producto?”
Sino:
“¿Hacia dónde se está moviendo?”
Esa diferencia nos lleva directamente al concepto de patrón de flujo.
Problemas que puede provocar un vórtice excesivo
Dependiendo del proceso, un vórtice pronunciado puede ocasionar diferentes inconvenientes.
Incorporación de aire
Cuando la depresión superficial se vuelve importante, puede favorecerse la entrada de aire al producto.
Esto puede resultar indeseable en procesos sensibles a la aireación.
Formación de espuma
La incorporación de gas y la agitación de la superficie pueden contribuir a la generación o estabilización de espuma en determinados productos.
La espuma merece un análisis específico porque intervienen también la formulación, las propiedades del líquido y las condiciones operativas.
Enlace interno recomendado: aquí conviene enlazar al artículo existente de AGIMEX sobre espuma y aireación durante la agitación, evitando desarrollar nuevamente todo ese tema.
Pérdida de homogeneidad
Un movimiento superficial intenso puede coexistir con una circulación insuficiente en otras zonas.
Esto puede traducirse en diferencias de concentración o comportamiento dentro del mismo lote.
Circulación deficiente
Si una proporción importante de la energía termina produciendo giro tangencial, el líquido puede rotar alrededor del eje sin conseguir el movimiento vertical o radial que necesita la aplicación.
Variaciones en el proceso
Cuando el comportamiento hidráulico no es adecuado, pueden aparecer diferencias en tiempos de mezcla y resultados entre lotes.
Por eso, el vórtice no debe evaluarse únicamente como un fenómeno visual: debe analizarse dentro del desempeño global del sistema.
¿Qué es el patrón de flujo de un agitador industrial?
El patrón de flujo describe, de manera simplificada, las principales direcciones en las que circula el producto debido a la acción del impulsor.
Comprenderlo ayuda a explicar por qué dos agitadores con la misma potencia pueden producir resultados muy distintos.
Entre los patrones más importantes se encuentran el flujo axial, radial y tangencial.
Flujo axial
En el flujo axial, una parte importante del movimiento se produce aproximadamente paralela al eje del agitador.
El impulsor desplaza el líquido hacia arriba o hacia abajo, favoreciendo circuitos de circulación a través del tanque.
Puede resultar especialmente útil cuando el objetivo requiere una circulación significativa del volumen, como sucede en diversas aplicaciones de homogeneización y suspensión de sólidos.
Lo importante es imaginarlo como un movimiento que busca conectar diferentes alturas del tanque.
Flujo radial
En el flujo radial, el producto sale principalmente desde la zona del impulsor hacia las paredes del tanque.
Al alcanzar la pared, el flujo cambia de dirección y genera circuitos de circulación por encima y por debajo del impulsor.
Este comportamiento puede ser útil en aplicaciones donde se requiere mayor turbulencia o determinadas condiciones de dispersión.
No significa que el flujo radial sea “mejor” o “peor” que el axial.
Son herramientas diferentes para objetivos de proceso diferentes.
Flujo tangencial
El flujo tangencial se desarrolla siguiendo la circunferencia del tanque.
Es precisamente el movimiento que puede hacer que gran parte del líquido gire alrededor del eje y favorecer la aparición del vórtice.
Cierto componente tangencial puede existir durante la agitación. El problema aparece cuando domina el comportamiento del tanque y limita los patrones de circulación necesarios para la aplicación.
Por eso, una buena ingeniería de mezcla industrial busca administrar la energía del agitador para generar el flujo que necesita el proceso, no simplemente el movimiento más visible.
Cómo reducir la formación de vórtices en un tanque
No existe una única solución para todos los sistemas. Antes de modificar un equipo conviene identificar por qué se está produciendo el fenómeno.
Evaluar las RPM
El primer impulso puede ser simplemente reducir la velocidad.
En algunos casos puede ayudar, pero también podría afectar el desempeño requerido para mezclar, suspender o dispersar.
Por ello, las RPM deben analizarse como parte de un conjunto y no de manera aislada.
Revisar el impulsor
La geometría del impulsor determina en gran medida cómo se transmite la energía al producto.
Diferentes diseños generan distintas relaciones entre bombeo, circulación y cizallamiento.
AGIMEX, por ejemplo, trabaja con diferentes configuraciones de mezcladores, entre ellas propelas marinas, turbinas, discos Cowles, anclas y geometrías especiales, dependiendo del equipo y de las necesidades de la aplicación.
Elegir el impulsor correcto puede modificar significativamente el comportamiento del tanque.
Analizar la posición del agitador
La ubicación del agitador respecto al centro, las paredes y el fondo puede modificar el patrón de circulación.
Por ello, antes de cambiar potencia o velocidad conviene revisar también:
- posición del eje;
- altura del impulsor;
- número de impulsores;
- diámetro del tanque;
- nivel mínimo y máximo de operación.
Incorporar o ajustar bafles
En tanques donde existe una rotación excesiva del líquido, los bafles pueden ayudar a interrumpir ese movimiento.
Su función no consiste simplemente en “frenar” el producto, sino en modificar la hidráulica del sistema para favorecer patrones de circulación más convenientes.
Revisar la geometría del sistema
En ocasiones el problema no está exclusivamente en el agitador.
La relación entre tanque, impulsor y elementos internos puede estar condicionando el desempeño.
Por eso es importante analizar el sistema completo.
Bafles o deflectores: ¿qué función cumplen?
Los bafles, también llamados deflectores, son elementos que pueden instalarse verticalmente en las paredes interiores de determinados tanques.
Su función principal es interrumpir parte del movimiento rotacional del líquido.
Pensemos en un tanque cilíndrico sin bafles.
El impulsor gira y el líquido puede comenzar a acompañar progresivamente ese movimiento. Cuando esto ocurre, una parte importante del volumen puede rotar en la misma dirección.
Los deflectores interfieren con esa circulación tangencial y pueden favorecer el desarrollo de otros patrones de flujo.
Esto puede contribuir a:
- disminuir una rotación excesiva del líquido;
- controlar la formación del vórtice;
- favorecer una circulación más efectiva;
- mejorar el aprovechamiento del movimiento generado por el impulsor.
Pero existe una consideración importante:
más bafles no significa automáticamente mejor mezcla.
Su diseño debe considerar el proceso, la viscosidad, el tanque, el impulsor y las condiciones de operación.
¿Cómo saber si el patrón de flujo de tu tanque es adecuado?
No basta con observar si el motor funciona o si el producto se mueve.
Conviene evaluar el resultado del proceso.
Como punto de partida, puedes revisar este checklist:
✓ Existe circulación en el volumen que necesita mezclarse.
✓ No aparecen regiones importantes con poca circulación.
✓ El producto alcanza la homogeneidad requerida.
✓ Los tiempos de mezcla son consistentes.
✓ No existe aireación innecesaria o espuma excesiva.
✓ Los resultados son repetibles entre lotes.
✓ El comportamiento se mantiene dentro de los diferentes niveles normales de operación.
✓ El agitador cumple el objetivo real del proceso: homogeneizar, suspender, dispersar, incorporar o transferir calor, según corresponda.
Si existen problemas de circulación localizada, también puede ser útil revisar el artículo de AGIMEX sobre cómo detectar y eliminar zonas muertas dentro de un tanque de mezcla.
Enlace interno recomendado: /blog/agitadores-industriales-como-detectar-y-eliminar-zonas-muertas-dentro-de-un-tanque-de-mezcla/
¿Cuándo se necesita modificar el sistema de agitación?
Un sistema que funcionó durante años no necesariamente seguirá siendo adecuado si cambian las condiciones de producción.
Conviene revisar la configuración cuando:
- aumentó o disminuyó el volumen de trabajo;
- cambió la formulación;
- aumentó la viscosidad;
- se incorporaron sólidos;
- cambiaron los tiempos de proceso;
- aparece espuma o aireación que antes no existía;
- se observa un vórtice excesivo;
- existen diferencias entre lotes;
- se cambió el tanque;
- se necesita incrementar la producción;
- el producto no alcanza la homogeneidad esperada.
En estas situaciones, sustituir directamente el motor por uno de mayor potencia o aumentar las RPM puede no resolver la causa del problema.
La agitación industrial debe analizarse como un sistema: tanque + producto + impulsor + velocidad + potencia + geometría + objetivo del proceso.
Agimex: ingeniería aplicada a sistemas de agitación industrial
Un agitador industrial no debería seleccionarse únicamente por potencia, RPM o capacidad nominal del tanque.
Cada proceso presenta condiciones particulares.
En AGIMEX contamos con más de 30 años de experiencia en soluciones de agitación industrial y desarrollamos equipos considerando las necesidades específicas de cada aplicación.
Nuestro análisis puede contemplar información como:
- dimensiones y geometría del tanque;
- volumen mínimo, normal y máximo de operación;
- densidad;
- viscosidad;
- temperatura;
- componentes sólidos y líquidos;
- proceso requerido;
- características del equipo actualmente instalado;
- velocidad de operación;
- cantidad y diámetro de impulsores;
- potencia y características del motor.
Porque la pregunta no es simplemente “¿qué agitador cabe en mi tanque?”
La pregunta verdaderamente importante es:
“¿Qué sistema de agitación puede generar el comportamiento que necesita mi proceso?”
¿Tu tanque genera un gran remolino, pero el resultado de la mezcla sigue siendo inconsistente?
No aumentes las RPM sin saber qué está ocurriendo dentro del sistema.
En AGIMEX podemos ayudarte a analizar las condiciones de tu proceso y encontrar una solución de agitación adecuada para tu tanque, producto y objetivo de producción.
Cuéntanos qué estás mezclando, las dimensiones de tu tanque, volumen de operación, viscosidad y condiciones del proceso. Nuestro equipo puede ayudarte a evaluar la solución.
👉 Llena el Formulario de Agitación de AGIMEX y comienza a definir tu equipo con datos reales de proceso.
👉 Conoce nuestros agitadores industriales y encuentra la configuración adecuada para tu aplicación.
📞 Ventas: 55 50 18 05 44
AGIMEX — Somos parte de la solución.
Preguntas frecuentes sobre vórtices y agitadores industriales
¿Por qué se forma un remolino en un tanque con agitador?
El remolino o vórtice puede aparecer cuando el movimiento tangencial generado por el agitador hace que el líquido comience a rotar alrededor del eje. Su intensidad depende de factores como velocidad, impulsor, geometría del tanque, viscosidad, posición del agitador y presencia o ausencia de bafles.
¿Es malo que un agitador forme un vórtice?
No todo movimiento superficial representa necesariamente un problema. Sin embargo, un vórtice excesivo puede indicar que existe una rotación importante del producto y, dependiendo de la aplicación, puede favorecer aireación, espuma o un patrón de circulación poco conveniente. Debe evaluarse junto con el resultado real del proceso.
¿Cómo evitar un vórtice durante la agitación?
La solución depende de su causa. Puede requerir revisar las RPM, el tipo y diámetro del impulsor, su posición, la geometría del tanque o la incorporación/configuración de bafles. No existe un ajuste universal para todos los procesos.
¿Para qué sirven los bafles en un tanque de agitación?
Los bafles o deflectores ayudan a interrumpir el movimiento rotacional del líquido en determinadas configuraciones y pueden favorecer patrones de circulación más útiles para la mezcla. Su número y dimensiones deben definirse según las características del sistema.
¿Qué diferencia existe entre flujo axial y radial?
El flujo axial desplaza principalmente el líquido en una dirección aproximadamente paralela al eje del agitador, favoreciendo circulación entre distintas alturas del tanque. El flujo radial dirige principalmente el producto desde el impulsor hacia las paredes del recipiente. La elección depende del objetivo específico del proceso.